Berapa Line Mesin Cup Sealer yang Dibutuhkan Pabrik Anda: Kenapa Kapasitas Tertulis Jarang Tercapai
Jumlah line mesin cup sealer yang Anda butuhkan tidak diturunkan dari angka kapasitas di brosur, melainkan dari permintaan nyata pabrik Anda dibagi keluaran yang benar-benar sampai ke gudang. Dua hal memotong angka tertulis itu setiap hari dan jarang dihitung sebelum membeli: takaran yang berlebih, dan cup yang tidak lolos.
Pertanyaan "berapa line" sudah lebih tepat daripada "berapa cup per jam"
Pembeli yang baru masuk biasanya menanyakan kapasitas. Pembeli yang sudah pernah menjalankan lini menanyakan jumlah line. Pergeseran itu kecil tetapi menunjukkan cara berpikir yang berbeda: kapasitas adalah klaim, jumlah line adalah konstruksi fisik yang bisa dihitung.
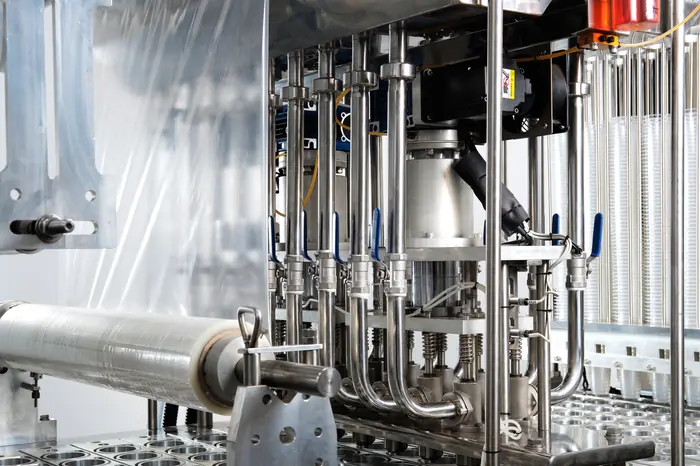
Satu line adalah satu jalur cup yang berjalan bersamaan. Konfigurasi ditulis sebagai dua angka — JN mengerjakan dari 4×1 sampai 12×3 — dan hasil kalinya menentukan berapa cup keluar pada setiap siklus. Mesin dengan siklus lebih lambat tetapi line lebih banyak bisa mengeluarkan lebih banyak cup per jam daripada mesin yang siklusnya cepat tetapi line-nya sedikit.
Karena itu membandingkan dua penawaran lewat satu angka "cup per jam" hampir selalu menyesatkan. Yang dibandingkan seharusnya dua hal sekaligus: konfigurasi line, dan siklus per menit yang bertahan sepanjang shift.
Kapasitas tertulis adalah batas atas, bukan hasil
Angka kapasitas dihitung pada kondisi ideal: mesin baru, satu jenis produk, tidak berhenti, semua cup lolos. Produksi harian tidak pernah seperti itu.
Yang memotong angka itu ada tiga, dan ketiganya bisa diukur sebelum membeli. Pertama, siklus yang tidak bertahan — mesin yang mencapai kecepatan puncaknya hanya pada menit-menit awal. Kedua, cup yang tidak lolos. Ketiga, waktu lini berhenti untuk ganti produk, pembersihan, dan penggantian gulungan film.
Lini JN dirancang bekerja pada 24 siklus per menit dan dapat disetel hingga 27. Angka yang perlu Anda minta dari pemasok mana pun bukan kapasitas puncaknya, melainkan siklus yang dijamin bertahan sepanjang shift penuh. Pembahasan lebih lengkap soal angka apa saja yang layak diminta tertulis ada di panduan menilai mesin cup sealer skala pabrik.
Dua kebocoran yang tidak pernah muncul sebagai satu baris di laporan
Cup yang direject tercatat sebagai kerusakan produksi dan berhenti di situ. Padahal yang hilang bukan cuma cup-nya: isinya, film sealing-nya, listriknya, dan waktu mesin yang terpakai untuk membuatnya ikut hilang. Pada lini yang membuang lima dari setiap seratus cup, dengan produksi 22.000 cup per jam dan shift tujuh jam, yang terbuang 7.700 cup setiap hari. Angka itu keluar dari gudang bahan baku setiap minggu tanpa pernah tampil sebagai pos tersendiri.
Kebocoran kedua lebih sunyi lagi: takaran berlebih. Mesin yang mengisi sedikit di atas target memberikan produk secara gratis, setiap cup, sepanjang hari. Kebalikannya lebih berbahaya — isian kurang adalah risiko keluhan pelanggan dan masalah kepatuhan, bukan sekadar kerugian.
Di sinilah akurasi isian berhenti menjadi angka teknis dan menjadi angka keuangan. Lini JN berada di ±0,5 sampai 1 persen, dan dirancang untuk tingkat reject yang mendekati nol. Yang perlu Anda minta dari pemasok mana pun adalah angkanya, bukan kata sifatnya: "takaran akurat" bukan spesifikasi, "±1 persen" baru spesifikasi.
Menghitung kebutuhan line dari permintaan Anda sendiri
Urutannya selalu dari permintaan, tidak pernah dari katalog. Empat angka yang Anda perlukan semuanya milik pabrik Anda sendiri, bukan milik pemasok:
Target produksi harian. Jam operasi yang benar-benar tersedia — jam kerja dikurangi pembersihan awal, ganti produk, dan penggantian film. Margin untuk cup yang tidak lolos. Dan rencana penambahan produk yang sudah pasti, bukan yang masih wacana.
Target harian dibagi jam efektif memberi kebutuhan per jam. Tambahkan margin reject, lalu bandingkan dengan keluaran nyata tiap konfigurasi — bukan keluaran puncaknya. Angka itulah yang dibawa ke pemasok. Pembeli yang datang dengan angka kebutuhan sendiri hampir selalu mendapat penawaran yang lebih jujur daripada pembeli yang menanyakan "ada konfigurasi apa saja".
Lini kelewat besar juga mahal, hanya dengan cara yang berbeda
Mengambil konfigurasi lebih besar "supaya aman" terasa hati-hati, tetapi bukan pilihan netral. Lini yang jauh melampaui permintaan tetap menghabiskan daya, tetap menuntut perawatan dan sparepart, dan tetap memakan ruang lantai yang sama seperti kalau dipakai penuh.
Kami tidak menyarankan membeli kelebihan kapasitas sebagai cadangan yang belum terjadwal. Kelebihan kapasitas masuk akal kalau ada rencana penambahan produk atau shift yang tanggalnya sudah ada. Kalau belum, uangnya lebih berguna di tempat lain — dan konfigurasi JN bisa ditentukan ulang ketika permintaan Anda benar-benar naik.
Yang menentukan apakah lini Anda mencapai angkanya
Konfigurasi menentukan batas atas. Yang menentukan seberapa dekat Anda ke batas itu adalah hal-hal yang baru terasa setelah tahun kedua.
Sparepart yang tersedia lokal dan ready stock memperpendek lama berhenti saat komponen aus. Garansi dua tahun yang mencakup mesin dan sparepart sekaligus menunjukkan seberapa yakin pabrikannya. Body stainless steel 304 atau 316 menentukan apakah lini masih layak food grade setelah bertahun-tahun dicuci. Dan satu operator yang bisa menjalankan dua mesin mengubah struktur biaya tenaga kerja Anda setiap bulan, bukan sekali saat pembelian.
Dengan perawatan rutin, lini kelas ini dirancang bertahan hingga sepuluh tahun. Itu pembagi dari seluruh biaya kepemilikan — dan perhitungan balik modalnya dibahas terpisah di analisa usaha pabrik AMDK cup.
Konfigurasi akhir ditentukan setelah survei, bukan sebelum
Lini filling skala pabrik bukan barang jadi yang diambil dari rak. Urutannya selalu sama: survei lokasi, lalu pra-desain dan konfirmasi, baru produksi, lalu pengiriman dan instalasi.
Survei berada di urutan pertama karena hal-hal yang tidak ada di katalog ikut menentukan konfigurasi: tinggi plafon, titik sumber air, posisi panel listrik, lebar pintu masuk, dan alur keluar barang jadi. Pemasok yang bisa memastikan konfigurasi dan harga sebelum melihat lokasi Anda sedang menjual mesin standar, bukan lini yang dirancang untuk pabrik Anda.
JN Engineering mengerjakan 350+ unit mesin terpasang di 130+ klien (per Agustus 2026). Rentang konfigurasinya, beserta lini botol dan kemasan horizontal untuk pabrik yang produknya lebih dari satu bentuk, ada di katalog mesin dan sparepart.
Angka yang dibawa ke meja, bukan diminta dari meja
| Angka | Siapa yang memilikinya | Dipakai untuk |
|---|---|---|
| Target produksi harian | Anda | Titik awal seluruh perhitungan |
| Jam operasi efektif | Anda | Pembagi yang sering dilupakan |
| Margin reject yang ditoleransi | Anda | Menentukan berapa kelebihan yang wajar |
| Siklus per menit yang bertahan | Pemasok | 24, dapat disetel hingga 27 pada lini JN |
| Akurasi isian | Pemasok | ±0,5 – 1% pada lini JN |
| Rentang konfigurasi | Pemasok | 4×1 sampai 12×3 pada lini JN |
| Rasio operator | Pemasok | 1 operator untuk 2 mesin |
| Ketersediaan sparepart | Pemasok | Lokal dan ready stock, garansi 2 tahun |
Pertanyaan yang sering diajukan
Mesin cup sealer 4 line berarti empat kali keluaran mesin 1 line?
Tidak persis. Jumlah line menentukan berapa cup yang keluar per siklus, tetapi keluaran harian Anda juga ditentukan siklus per menit yang bertahan, berapa cup yang direject, dan berapa lama lini berhenti untuk ganti produk atau pembersihan. Dua pabrik dengan mesin 4 line yang sama bisa berbeda keluaran hariannya.
Bagaimana cara menentukan jumlah line yang dibutuhkan pabrik saya?
Mulai dari permintaan nyata Anda, bukan dari katalog. Ambil target produksi harian, bagi dengan jam operasi yang benar-benar tersedia setelah dikurangi pembersihan dan ganti produk, lalu tambahkan margin untuk cup yang tidak lolos. Angka itu yang dibawa ke pemasok, bukan sebaliknya.
Apakah lebih aman mengambil line yang lebih besar dari kebutuhan?
Tidak otomatis. Lini yang jauh melampaui permintaan tetap menghabiskan daya, tetap butuh perawatan, dan tetap menuntut ruang lantai yang sama. Kelebihan kapasitas baru masuk akal kalau ada rencana penambahan produk atau shift yang sudah pasti, bukan sebagai cadangan yang tidak terjadwal.
Berapa rentang konfigurasi yang bisa dikerjakan?
JN Engineering mengerjakan konfigurasi dari 4×1 sampai 12×3. Konfigurasi akhir ditentukan setelah survei lokasi, karena tinggi plafon, titik sumber air, posisi panel listrik, dan alur keluar barang jadi ikut membatasi rancangan lini.
Satu angka yang membuat sisanya mudah
Kalau hanya satu hal yang sempat Anda siapkan sebelum menghubungi pemasok, siapkan target produksi harian beserta jam operasi efektifnya. Dari dua angka itu seluruh percakapan berubah arah: bukan lagi pemasok yang menawarkan konfigurasi, melainkan Anda yang menyebut kebutuhan dan meminta konfigurasi yang memenuhinya.
Sudah punya target produksi hariannya?
Sampaikan kapasitas dan lokasi pabrik yang Anda rencanakan, dan tim kami bantu menentukan konfigurasi line yang memenuhinya.
Konsultasi via WhatsApp